 EN


Ručni laserski zavarivač postao je transformativna tehnologija za operacije zavarivanja na mjestu u proizvodnim, građevinskim i industrijskim sektorima održavanja. Za razliku od tradicionalnih metoda zavarivanja koje zahtijevaju opsežnu instalaciju, zaštitnu infrastrukturu i produženo vrijeme zastoja, ručni laserski zavarivač pruža preciznost, brzinu i izvanrednu učinkovitost materijala neposredno na mjestu potrebe. Ova inovacija omogućuje tehničarima da obavljaju složene poslove zavarivanja u zatvorenim prostorima, teško dostupnim područjima i okruženjima u kojima bi konvencionalna oprema bila nepraktična ili nemoguća za primjenu. Ručni laserski zavarivač predstavlja temeljnu promjenu u načinu na koji industrija pristupa proizvodnji, popravci i montaži na licu mjesta.
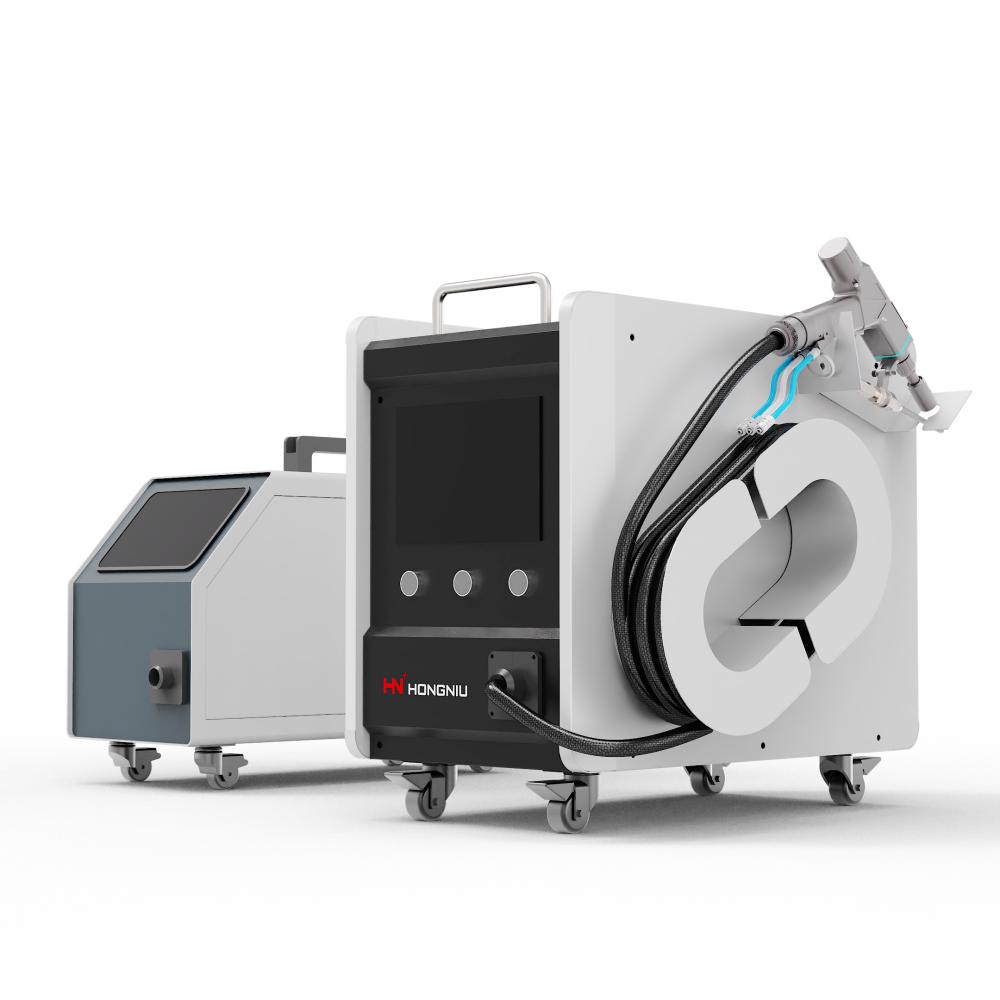
Moderni ručni laserski spajači dizajnirani su za prenosivost bez ugrožavanja performansi, što ih čini idealnim za terenske operacije gdje tradicionalna infrastruktura za zavarivanje nije dostupna. Ovi uređaji stvaraju laserske zrake visokog intenziteta koji spajaju metalne komponente uz minimalno toplinsko distorziju, prskanje i post-sveđanje čišćenja zahtjeva. Ručni laserski zavarivač kombinira povratnu energiju u stvarnom vremenu, inteligentne sisteme hlađenja i ergonomski dizajn kako bi osigurao dosljedne rezultate čak i u izazovnim okruženjima na mjestu rada. Razumijevanje praktičnih primjena i operativnih prednosti ručnog lasera zavarivača od suštinskog je značaja za donosioce odluka koji ocjenjuju kako ova tehnologija može poboljšati njihove mogućnosti zavarivanja i vremenske raspored projekte.
Precizno zavarivanje na mjestu s pomoću ručne laserske tehnologije
Točnost i ponovljivost u uvjetima na terenu
Ručni laserski zavarivač pruža izuzetnu preciznost koncentriranjem energije u iznimno usku žarišnu točku, obično manju od jednog milimetra u promjeru. Ova preciznost znači da operateri mogu zavarivati složene geometrije spojeva, komponente tankih zidova i gusto pakirane sastave bez oštećenja susjednih struktura ili uzrokujući neželjenu fuziju materijala. Prenosni laserski zavarivač održava dosljednu prodornost zavarivanja i širinu perle kroz više prolaza, smanjujući potrebu za ponovnim radom ili kašnjenjem nakon pregleda zavarivanja. U okruženju na mjestu često postoje nepredvidljivi uvjeti kao što su fluktuacije temperature, vibracije i prašina; međutim, moderni ručni laserski sistemi za zavarivanje uključuju tehnologije stabilizacije koje održavaju koherentnost zraka i fokusnu točnost bez obzira na smetnje okoliša.
Materijalna versatile i kompatibilnost
Ručni laserski zavarivač iznimno dobro radi na raznovrsnim industrijskim metalima, uključujući nehrđajući čelik, aluminij, titan, bakar i specijalizirane legure koje se koriste u proizvodnji zrakoplovnih, automobilskih i medicinskih uređaja. Za razliku od luka zavarivanje, koje zahtijeva precizne materijala specifične parametre i punjenja materijala kompatibilnost, ručni laserski zavarivač postiže punu snagu fuzije kroz brzo, lokalizirano zagrijavanje koje minimizira oksidaciju i zahtijeva minimalnu post-zavarivanje obrade. U slučaju da je potrebno upotrebljavati različite vrste materijala, u slučaju da je potrebno upotrebljavati različite vrste materijala, potrebno je upotrijebiti različite metode za obradu. Ova fleksibilnost materijala čini ručni laserski zavarivač neprocjenjivim alatom za organizacije koje upravljaju različitim lancima opskrbe i proizvodnim specifikacijama na gradilištima ili lokacijama za popravke na terenu.
U skladu s člankom 4. stavkom 2.
Smanjeno vrijeme postavljanja i radna snaga
Tradicionalne operacije zavarivanja na mjestu zahtijevaju veliku pripremu, uključujući energetsku infrastrukturu, ventilacijske sustave, zaštitne barijere i specijalizirane skele. Ručni laserski zavarivač eliminira većinu tih troškova radeći od standardnih električnih izvora i zahtijevajući minimalno klimatizaciju okoliša. Vrijeme postavljanja ručnog lasera obično se kreće od minuta, a ne sati, a pojedinačni operatori mogu upravljati složenim zadatcima zavarivanja koji bi obično zahtijevali više tehničara s tradicionalnom opremom. U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EU) br. 600/2014 Komisija je odlučila o uvođenju mjera za smanjenje troškova u skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EU) br. 1303/2013. Organizacije koje koriste ručni laserski zavarivač na mjestu iskuse opipljivo smanjenje troškova rada, trajanja projekta i povezanih troškova.
U skladu s člankom 4. stavkom 2.
Koncentrirana isporuka energije ručnog lasera proizvodi žarulje za varenje s znatno nižim stopama prskanja u usporedbi s metodama zavarivanja lukom ili MIG. Ova je osobina posebno vrijedna na mjestu, gdje čišćenje prskalica i kontaminacija okoliša predstavljaju skrivene troškove i sigurnosne rizike. Ručni laserski zavarivač efikasnije deponira metal jer laser povezuje energiju izravno s osnovnim materijalima umjesto da se oslanja na potrošne materijale za punjenje i gasove za štit koji povećavaju troškove i složenost. Smanjena zona koja je pogođena toplinom oko zavarivača stvorena rukom laserskim zavarivačem znači manje distorzije u okolnom materijalu, manji ostatak napona i poboljšan strukturalni integritet gotovih komponenti. U slučaju operacija na mjestu gdje otpadni materijal i obrada predstavljaju značajne financijske posljedice, profila učinkovitosti ručnog lasera pruža mjerljivu konkurentnu prednost.
Praktične primjene na terenu i primjena u industriji
Uređivanje i održavanje zrakoplovstva
U zrakoplovnim operacijama održavanja redovito se susreću zahtjevi za ručnim laserskim zavarivačem za popravku dijelova trupa, sklopova podvozja i veza hidrauličkih sustava. Preciznost koja je svojstvena ručnom laseru omogućuje tehničarima popravak aluminijumske kože zrakoplova uz minimalno iskrivljanje, čuvajući strukturnu geometriju i aerodinamičke karakteristike. Mnogi zrakoplovni objekti sada koriste prenosne ručne laserske sisteme za zavarivanje laserom neposredno u hangarima za održavanje, što eliminira skupi transport komponenti i omogućuje brzo rješavanje planiranog održavanja. Kompatibilnost materijala ručnog lasera se proteže na titanijske legure, različite metalne veze i specijalizirane aluminijske kompozitne materijale koji se obično nalaze u konstrukcijama zrakoplova.
Proizvodnja automobila i proizvodnja terenskih vozila
Automobilski proizvodnjači su usvojili tehnologiju ručnog lasera za spajanje baterijskih kućišta, toplinskih štitnih priključaka i kućišta električnih spojeva u proizvodnji električnih vozila. Ručni laserski zavarivač omogućuje radnicima izvršavanje preciznih zavarivanja u uskim komorima motora i zatvorenim stanicama za sastavljanje gdje tradicionalna baklja ili MIG oprema za zavarivanje ne mogu fizički pristupiti spoju. Brzina i ponovljivost ručne laserske spalačice podržavaju ciljeve proizvodnje velikih količina, uz održavanje strogih standarda kvalitete koje zahtijevaju dobavljači automobila prvog stupnja i proizvođači originalne opreme.
Službeni proizvodi za proizvodnju automobila
Proizvođački pogoni i operateri teške opreme sve više koriste ručne laserske sisteme za hitno popravljanje industrijskih strojeva, tlačnih posuda i strukturnih komponenti. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. U graditeljskim projektima se koristi tehnologija ručnog laserskog zavarivača za spajanje čeličnih konstrukcijskih komponenti, jačanje nosnih veza i izvođenje arhitektonskih metalnih radova u ograničenim prostorima u kojima se tradicionalna oprema za zavarivanje ne može sigurno postaviti ili upravljati.
Često se javljaju pitanja
Kako se može osigurati da se ne dovode u pitanje uvjeti za upotrebu?
Upravljanje ručnim laserskim zavarivačem zahtijeva sveobuhvatne sigurnosne protokole uključujući zaštitu očiju s laserskim certifikatom, ograničene zone pristupa i odgovarajuće postupke za uzemljenje. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji lasera, za koje se primjenjuje ovaj članak, za koje se primjenjuje sljedeći članak, primjenjuje se sljedeći standard: Uvođenje ručnih laserskih spajača na mjestu zahtijeva usklađenost s smjernicama OSHA-e, sigurnosnim standardima objekata i protokolima proizvođača specifičnim za opremu. U industrijskim uvjetima za ručne laserske spajače neophodni su odgovarajući ventilacijski sustav za metalnu paru i postavljanje fizičkih barijera koje štite osoblje u blizini od izlaganja laseru.
Kako se održavanje razlikuje između ručnih laserskih spajača i tradicionalne opreme za zavarivanje?
Ručni laserski zavarivač zahtijeva periodično održavanje optičkih komponenti, sustava hlađenja i poravnanja laserskih cijevi kako bi se održala dosljednost performansi. Za razliku od metoda zavarivanja na temelju potrošnih materijala, ručni laserski zavarivač zahtijeva manje česte zamjene nosnih predmeta, iako se optička sočiva i zamjena hladne tekućine događaju u planiranim intervalima. Mnogi moderni proizvođači ručnih laserskih zavarivača pružaju daljinsku dijagnostiku i predviđaju upozorenja o održavanju putem integrisanih softverskih platformi, omogućavajući operateri da proaktivno planiraju održavanje i minimiziraju neplanirano vrijeme zastoja. Učenje tehničara o postupcima održavanja ručnih laserskih zavarivača predstavlja početnu ulaganje, ali produženi radni vijek i smanjena potrošnja potrošnih materijala na kraju donose niže ukupne troškove vlasništva.
Može li ručni laserski zavarivač postići dosljedne rezultate u različitim uvjetima okoliša na mjestu rada?
Moderni ručni laserski spajači uključuju algoritme za kompenzaciju okoliša koji prilagođavaju izlazni izlaz snage, trajanje pulsa i intenzitet hlađenja na temelju senzora povratne informacije u stvarnom vremenu koji otkrivaju temperaturu okoliša, vlažnost i uvjete površine materijala. Ručni laserski zavarivač održava konzistentnost kvalitete zavarivanja na radnim mjestima na otvorenom, industrijskim objektima s kontrolisanom temperaturom i ekstremnim okruženjima kroz prilagodljive sustave kontrole i robusno toplinsko upravljanje. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i
