 EN
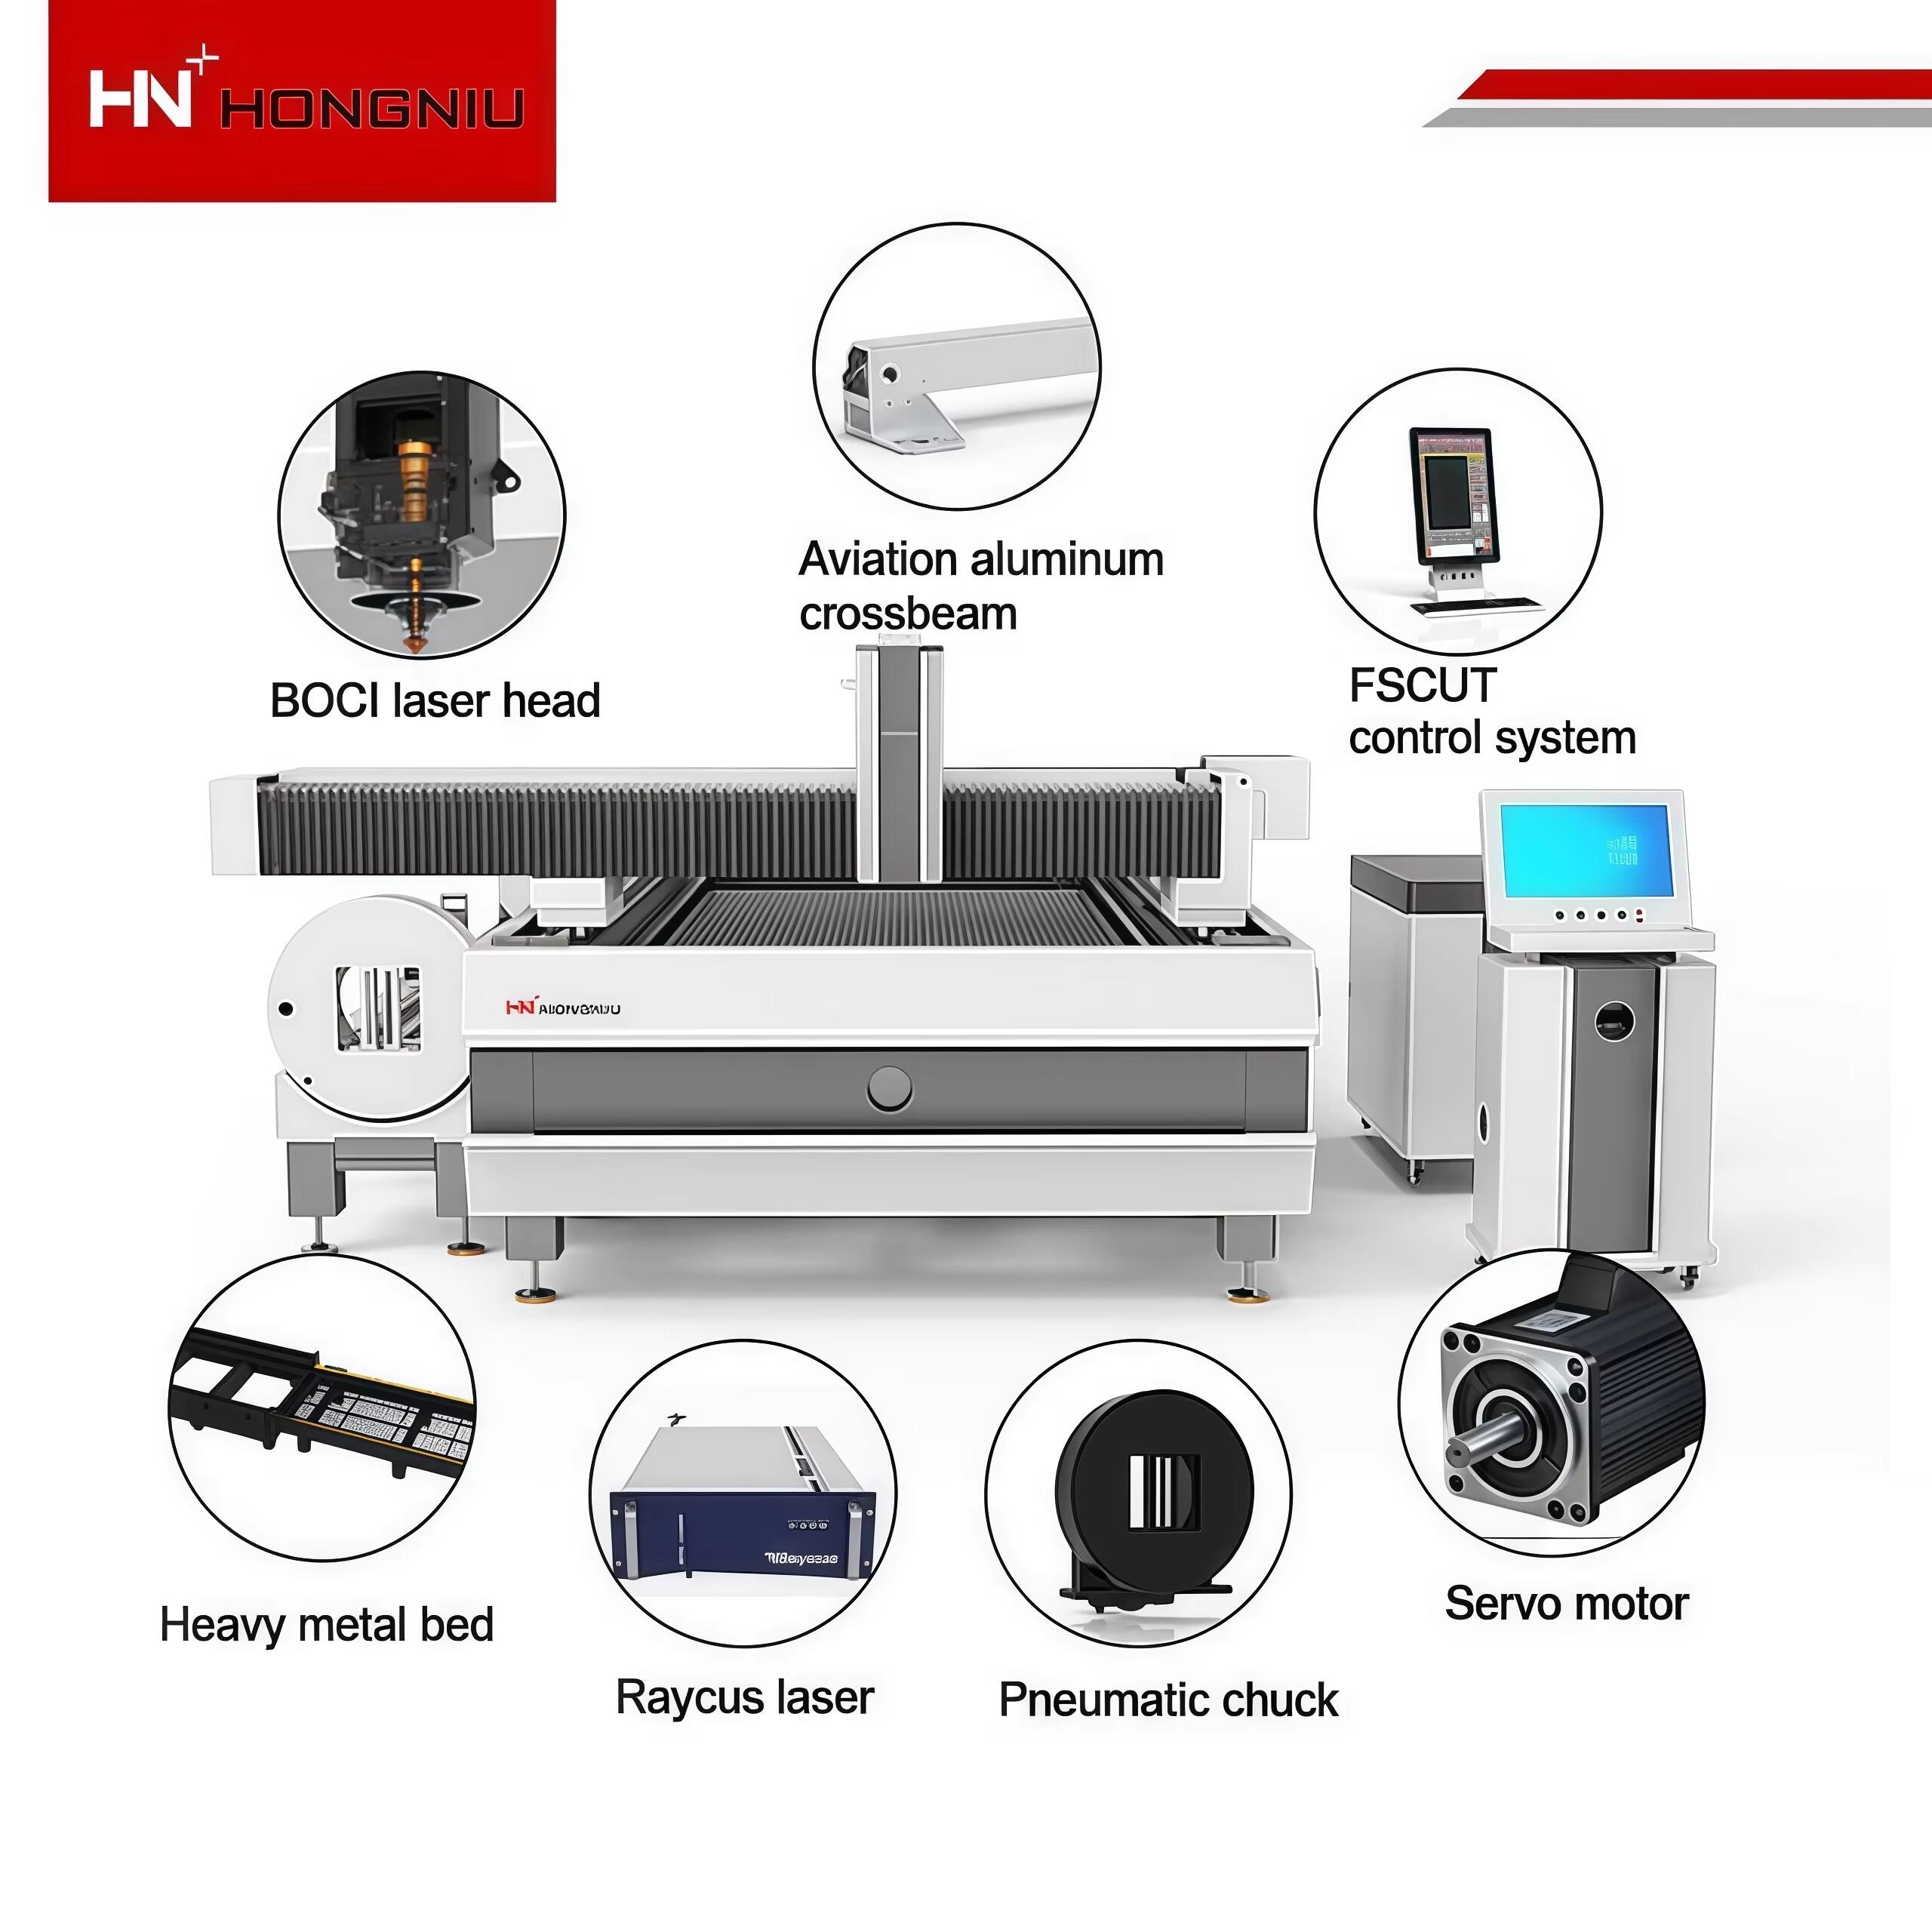
Az ipari gyártás táján a fémformázásra alkalmazott módszer meghatározza az egész termelősor hatékonyságát, pontosságát és jövedelmezőségét. Évtizedekig a hagyományos vágási módszerek – például a mechanikus fűrészelés, a plazmavágás és a kézi dörzsölés – voltak a gyártósori munkalók alapvető eszközei. Azonban a nagy teljesítményű Lézervágó gép forradalmi alternatívát kínált. A koncentrált száloptikás fény sugár segítségével olvasztja vagy elpárologtatja az anyagot, így ezek a gépek új mércét állítottak fel a fémfeldolgozásban lehetségesek tekintetében.
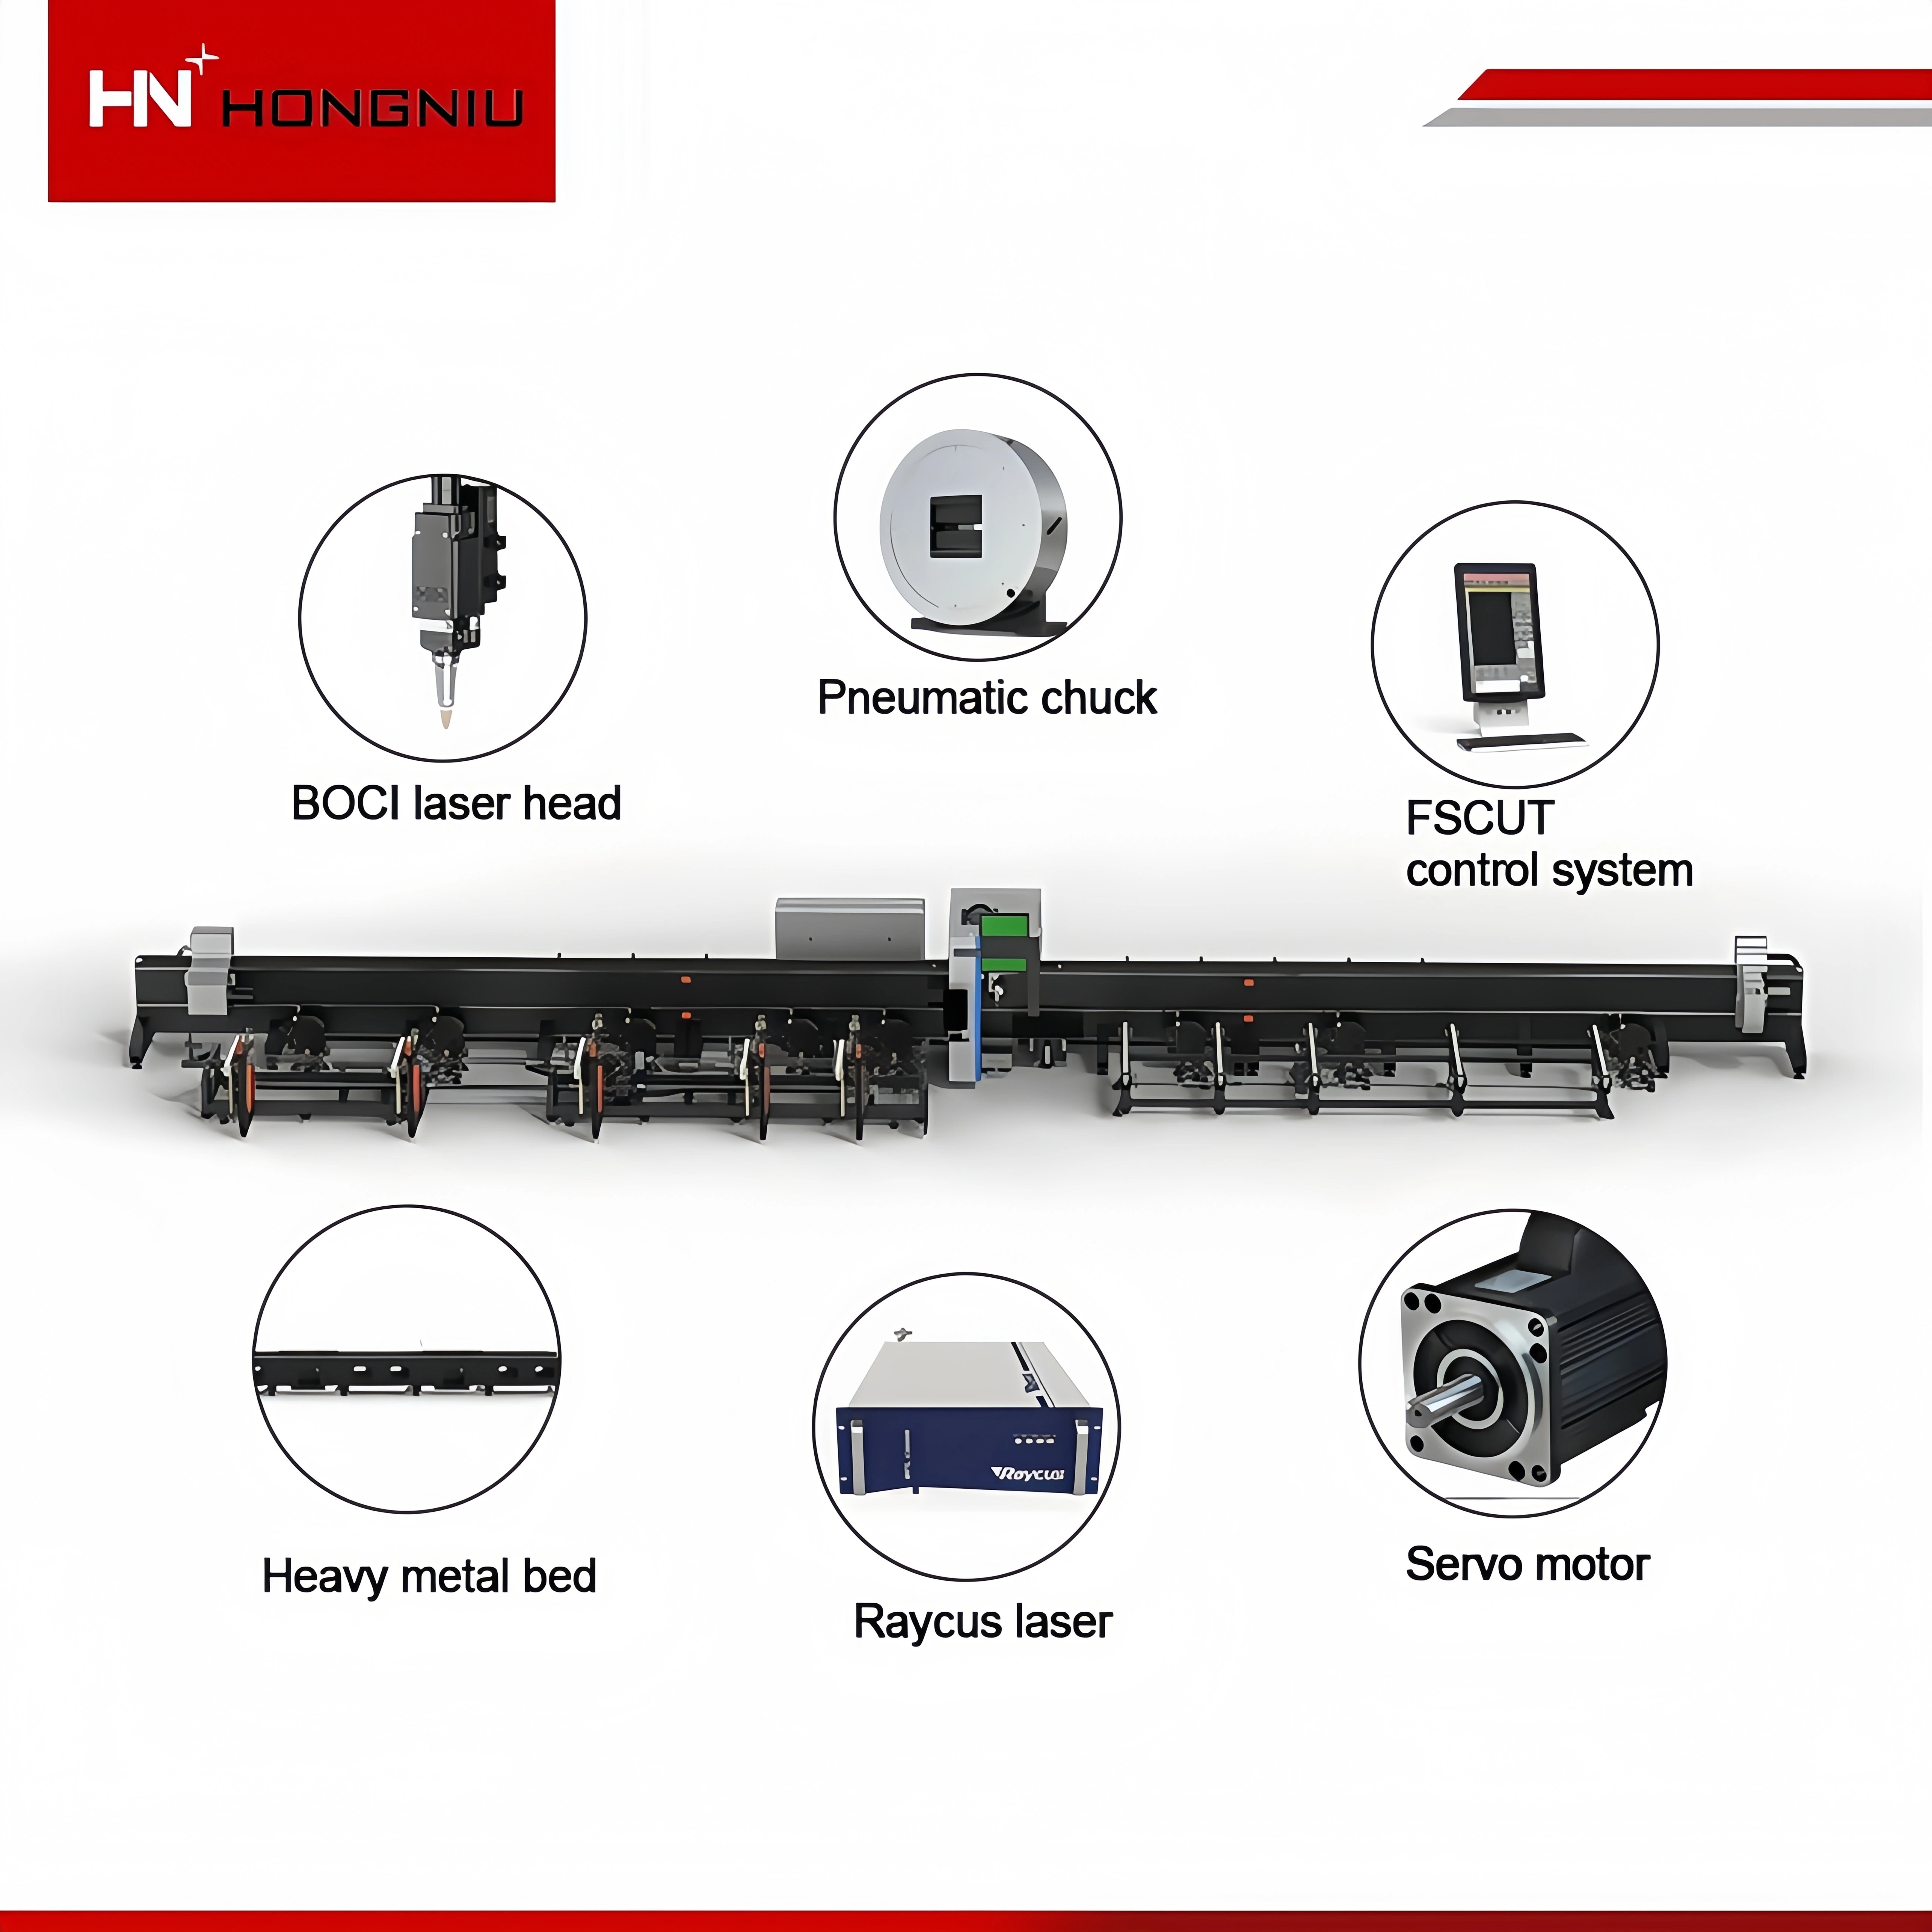
A B2B gyártók számára a régi rendszerekről egy Lézervágó gép gyakran a nagyobb áteresztőképesség és szigorúbb tűréshatárok iránti igény hajtja. Legyen szó akár nehézüzemi hegesztőrendszerek szerkezeti lemezeinek gyártásáról, akár az autóipari alkatrészek bonyolult összetevőiről, a hőalapú fényfeldolgozás és a mechanikai erő közötti műszaki különbségek mélyrehatóak. Ez az útmutató a két technológia közötti alapvető különbségeket vizsgálja, segítve az ipari döntéshozókat abban, hogy megértsék: miért vált a lézertechnológia a modern gyártás elengedhetetlen választásává.
Pontosság és geometriai sokoldalúság
A hagyományos vágási módszerek legjelentősebb korlátozása a fizikai eszközökre való támaszkodásuk. Egy mechanikus fűrész vagy egy dörzsölő- vagy lyukasztószerszám formájától és fizikai méreteitől függően korlátozott. Ez rendkívül nehézzé teszi a bonyolult görbék, belső kontúrok és mikroszkopikus részletek kivitelezését, és gyakran több beállítást igényel. Ellentétben ezzel egy Lézervágó gép digitális CAD-útvonalat követ mikrométernél kisebb pontossággal. Mivel a „szerszám” egy mikroszkopikus fókuszponttal rendelkező fényforrás, éles belső sarkokat és bonyolult geometriákat is képes kialakítani, amelyeket a hagyományos szerszámok egyszerűen nem tudnak elérni.
Ez a digitális elsőbbséget élvező megközelítés lehetővé teszi a geometriai szabadság olyan szintjét, amely forradalmasította a alkatrésztervezést. A mérnökök többé nem korlátozódnak egy fúrószerszám vagy egy fűrészlap korlátaira. Speciális gyártási szektorokban – például ipari fémdetektorok vagy precíziós palackdugó-formák gyártásában – az ismételhető pontosság ± 0,03 mm-es biztosítása garantálja, hogy minden alkatrész tökéletes mása legyen az eredeti tervezésnek. Ez az egyenletesség kiküszöböli a minőségi „eltéréseket”, amelyek gyakran társulnak a hagyományos mechanikus rendszerekben a szerszámkopással.
Kontaktmentes feldolgozás és anyagintegritás
A hagyományos vágás invazív, nagy erőhatással járó folyamat. A mechanikus nyírás és a dörzskivágás óriási nyomást gyakorol a fémlemezre, ami szerkezeti deformációhoz, megcsavarodáshoz vagy felületi sérülésekhez vezethet. Annak érdekében, hogy a munkadarab ne csússzon el, a hagyományos módszerek erős rögzítést igényelnek, ami további károkat okozhat előre polírozott vagy érzékeny felületeken. A Lézervágó gép érintésmentes megoldást kínál. Mivel nincs fizikai súrlódás a vágófej és a fém között, a munkadarab az egész folyamat során mentes marad a mechanikai feszültségtől.
A hőkezelés szintén jelentősen jobb a lézeres rendszerekben. Míg a plazmavágás nagy méretű Hőhatási Zónát (HAZ) generál, amely megváltoztathatja a fém széle kémiai tulajdonságait, egy szálas lézer energiáját olyan kis területre koncentrálja, hogy a környező anyag hűvös marad. Ez különösen fontos iparágakban, például a sportfelszerelések gyártása vagy az autóipari kipufogók gyártása során, ahol a fém mikroszerkezeti integritását meg kell őrizni a hosszú távú tartósság és a rezgésállóság biztosítása érdekében.
Műszaki teljesítménytáblázat: Lézer vs. hagyományos módszerek
Az alábbi táblázat kiemeli azokat az üzemeltetési különbségeket, amelyek meghatározzák egy modern Lézervágó gép teljesítményét a régi típusú gyártási módszerekkel összehasonlítva.
| Funkció | Lézervágó gép | Plazma vágás | Mechanikus fűrészelés/lyukasztás |
| Vágási precizitás | Ultra magas (±0,03 mm) | Közepes (±1,0 mm) | Alacsony közepesig |
| A feldolgozási sebesség | Rendkívül magas (vékony–közepes) | Magas (csak vastag anyagoknál) | Az |
| Hőhatású zóna | Mikroszkopikus | Nagy | Nincs (de mechanikai feszültség) |
| Élek minősége | Simított / csiszolásmentes | Durva / salak jelenléte | Éles szélek / fűrészfogas élek jelenléte |
| Anyagkihozatal | Magas (keskeny vágásszélesség) | Mérsékelt | Alacsony (széles pengenyílás) |
| Beállítási rugalmasság | Azonnali szoftveres változtatás | Mérsékelt | Hosszú (fizikai szerszámcsere) |
| Reflektív fémek | Kiváló (rostforrás) | Jó | Nehéz |
Működési hatékonyság és másodlagos munkaerő-csökkentés
A hagyományos gyártásban rejtett költséghely a másodlagos feldolgozás szükségessége. A mechanikus fűrészekkel vagy plazmatúzokkal vágott alkatrészek gyakran durva széleket, salakot vagy éles széleket mutatnak. Mielőtt ezek az alkatrészek a hegesztő- vagy festőosztályra kerülhetnének, kézi csiszoláson, letörölésen vagy homokozáson kell átesniük. Ez jelentős munkaerő-költségeket és a gyártási ciklus meghosszabbítását eredményezi. Egy Lézervágó gép olyan élt állít elő, amely annyira tiszta és merőleges, hogy általában „gyártásra kész” azonnal a gépágyból való eltávolítás után.
A másodlagos felületkezelő részleg elkerülésével a gyártók jelentősen leegyszerűsíthetik munkafolyamataikat. Ez különösen érzékelhető a nagy értékű hardverek vagy ipari huzalhajlító gépek gyártása során, ahol az él esztétikai és funkcionális minősége döntő fontosságú. A munkaórák csökkenése darabonként lehetővé teszi a vállalatok számára, hogy képzett munkaerőjüket bonyolultabb szerelési feladatokra irányítsák át, így hatékonyan növelve a gyár teljes kimenetét anélkül, hogy a létszámot növelni kellene.
Anyagoptimalizálás és hulladékgazdálkodás
Bármely B2B gyártási környezetben az anyagkihasználás közvetlenül befolyásolja a nettó eredményt. A hagyományos mechanikus vágáshoz jelentős „hálózat” vagy tér szükséges a darabok között annak érdekében, hogy a lemez szerkezeti integritása megmaradjon egy ütőszerszám becsapódása vagy egy fűrész rezgése során. Ennek eredményeként nagy százalékban keletkezik hulladékfém. Mivel a lézer nem fejt ki fizikai erőt, a darabokat rendkívül közel egymáshoz lehet elhelyezni – ezt a folyamatot „közös vonalas vágásnak” nevezik –, amikor egyetlen lézeráthaladás két darab határát is képezi.
Ezen felül a lézer által eltávolított anyag – a „kerf” vagyis a vágási rés szélessége – mikroszkopikus méretű a fűrészlap vagy a plazmatúzélt által hagyott széles réshez képest. Ez a pontosság lehetővé teszi a gyártók számára, hogy több alkatrészt nyerjenek ki egyetlen fémlapból, ami különösen értékes drága ötvözetek, például réz, sárgaréz vagy minőségi rozsdamentes acél feldolgozása esetén. Egy év alatt a lézerrendszer által biztosított anyagtakarék gyakran fedez egy jelentős részét a gép üzemeltetési költségeinek.
Hosszú távú megbízhatóság nehézipari alkalmazásokban
Bár a lézerrendszerbe történő kezdeti beruházás magasabb lehet a hagyományos eszközöknél, a teljes tulajdonlási költség (TCO) jelentősen alacsonyabb a gép megbízhatósága miatt. A sok mozgó alkatrészből és nagy súrlódási erővel működő komponensekből álló hagyományos gépek gyakori kenésre, kalibrálásra és alkatrész-cserére szorulnak. A szálas lézerek – mivel szilárdtest rendszerek – nem tartalmaznak mozgó tükröket vagy összetett gázelegy-keverő rezonátorokat. A lézerforrás maga gyakran több mint 100 000 üzemórára van garanciálva, így évtizedekig tartó, egyenletes teljesítményt biztosít.
Ez a megbízhatóság teszi a lézert az ideális választássá a 24/7-es ipari környezetek számára. Akár golyógyártó gépek alkatrészeit, akár nehéz szerkezeti kereteket gyártanak hegesztőrendszerekhez, a lézer pontossága változatlan marad műszakról műszakra. A B2B-szállítók számára ez azt jelenti, hogy képesek garanciát vállalni ügyfeleiknek a szállítási határidőkre és minőségi szabványokra, hosszú távú partnerségeket építve egy megbízható, magas hatékonyságú gyártási motorra támaszkodva.
Gyakran feltett kérdések (FAQ)
Lehet-e egy lézeres vágógép helyettesítője egy mechanikus dörzsölőgépnek minden alkalmazás esetén?
Bár a lézer sokoldalúbb, egy mechanikus dörzsölőgép továbbra is gyorsabb lehet nagyon egyszerű, ismétlődő alakzatok – például alapvető alátétek – vágásánál vékony anyagokban. Azonban bármely olyan alkatrész esetében, amely összetett geometriát, többféle lyukméretet vagy magas minőségű vágott éleket igényel, a lézer hosszú távon jelentősen hatékonyabb és költséghatékonyabb.
Miért tekintik biztonságosabbnak a lézeres vágást a hagyományos módszerekhez képest?
A lézerrendszerek általában teljesen zártak védőüveggel és automatizált érzékelőkkel. Ellentétben a nyitott fűrészekkel vagy mechanikus sajtókkal, amelyek magas kockázatot jelentenek az üzemeltetők számára a mozgó alkatrészek vagy éles forgácsok miatt, egy lézergép elkülöníti a vágási folyamatot, ami jelentősen javítja a munkahelyi biztonságot, és csökkenti a gyártó biztosítási kockázatait.
Nehéz az üzemeltetőket átképezni a hagyományos eszközökről lézeres berendezésekre?
A modern lézerrendszerek intuitív CNC-felületet használnak, amely nagyon hasonlít más digitális gyártási eszközökhöz. Egy olyan üzemeltető, aki ismeri az alapvető CAD/CAM-elveket, általában néhány nap alatt megtanulhatja egy lézergép kezelését, ami gyakran gyorsabb, mint a kézi mechanikus megmunkálás finomságainak elsajátítása.
Működik a lézervágás minden hagyományos megmunkálási anyagon?
A száloptikás lézerek kiválóan hatékonyak a szénacél, a rozsdamentes acél, az alumínium, a sárgaréz és a réz megmunkálásánál. Míg a hagyományos módszerek nehézséget okozhatnak a réz tükröző képessége vagy egyes ötvözetek keménysége miatt, a száloptikás lézer ezeket könnyedén feldolgozza, így sokoldalúbb, mint a legtöbb hagyományos vágószerszám.
Hogyan javítja konkrétan a nyereségmarzát a darabolási szoftver?
A darabolási szoftver digitális készletkimutatást készít az összes vágandó alkatrészből, majd úgy helyezi el őket a lemezre, hogy a hulladék minimális legyen. Mivel a lézervágás rendkívül vékony, a szoftver forgathatja és egymásba illesztheti az alkatrészeket oly módon, amit egy mechanikus fűrész vagy dörzscsavar nem tudna elérni, gyakran évente 10–15%-os nyersanyag-megtakarítást biztosítva.
